Non.
Une cintreuse de panneaux peut être nettement plus rapide sur la bonne pièce.
Cela peut éliminer :
· repositionnement répété de l'opérateur ;
· tournant;
· levage;
· vérification;
· et la mise en place manuelle des outils.
Mais une simple équerre peut être produite plus rapidement sur une presse plieuse.
L'analyse du temps de cycle doit donc utiliser un composant de production réel.
· chargement du programme ;
· installation;
· chargement de matériaux ;
· premier positionnement ;
· chaque coude ;
· rotations;
· repositionnement ;
· configuration de l'outil ;
· déchargement;
· inspection;
· et changement de pièces.
Calculez ensuite :
Pièces finies par heure
pas seulement :
flexions par minute
Ceci est particulièrement important lorsque l'automatisation est utilisée pour justifier un investissement de capital important.
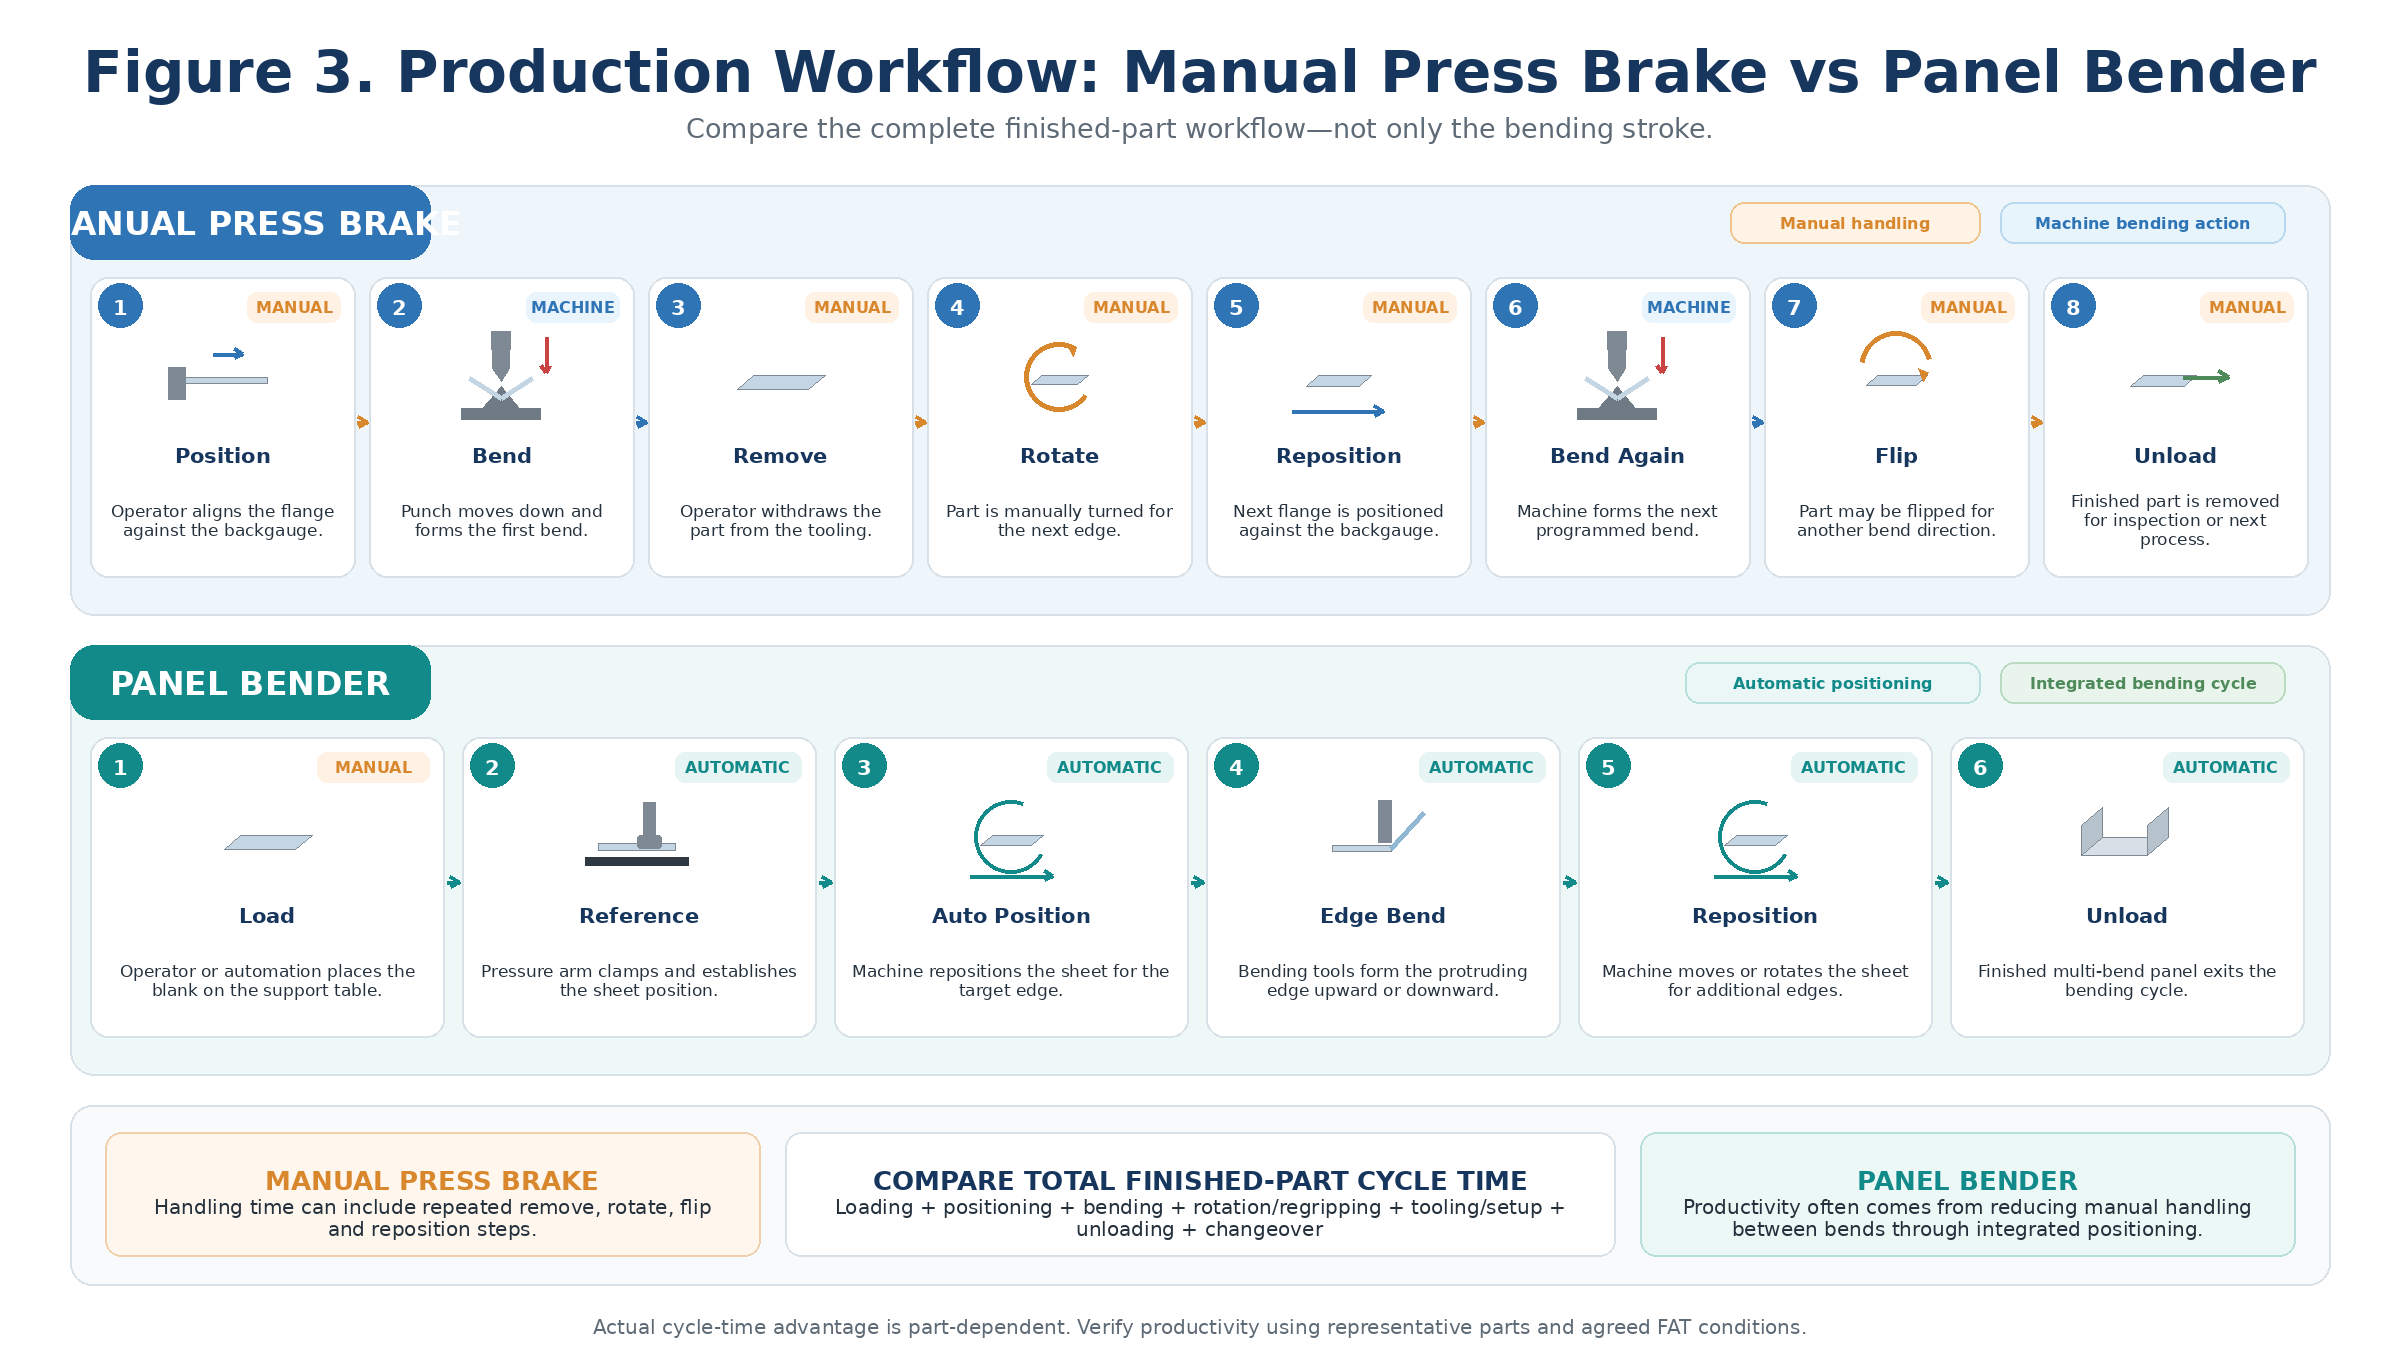
Figure 3. Comparaison des flux de travail montrant pourquoi la manutention entre les plis peut dominer le temps de cycle total de la pièce finie.
Il n'existe pas de réponse universelle techniquement défendable.
Une presse plieuse de haute qualité avec :
· Contrôle précis Y1/Y2 ;
· bon outillage;
· Couronnement CNC ;
· compensation matérielle;
· et mesure d'angle
peut produire des composants extrêmement homogènes.
Une cintreuse de panneaux de haute qualité avec :
· référencement précis des blancs ;
· algorithmes adaptatifs ;
· serrage stable ;
· contrôle précis de la lame ;
· et manipulation automatique
peut également permettre d'obtenir des résultats très constants.
Le test correct n'est pas :
Quelle brochure affiche le plus petit nombre ?
Le test correct est :
Quel système produit mes composants représentatifs de manière répétée dans les tolérances requises ?
Pour chaque type de machine, veuillez préciser :
· nuance exacte du matériau ;
· tolérance d'épaisseur du matériau ;
· dimensions vierges ;
· angles de pliage ;
· dimensions de la bride ;
· méthode de mesure ;
· quantité de l'échantillon ;
· conditions ambiantes si elles sont critiques ;
· et la tolérance à l'acceptation.
Par exemple:
Produisez 10 pièces représentatives consécutives en utilisant le matériau et le programme de production convenus, puis mesurez les dimensions critiques de la bride et les angles de pliage sur chaque pièce.
Cela fournit des preuves significatives.
Demander:
· profils de poinçonnage ;
· ouvertures de matrice ;
· segmentation;
· charge d'outillage ;
· système de serrage ;
· stockage d'outillage ;
· identification de l'outil ;
· et le temps de changement.
Si la production est diversifiée, l'outillage automatisé peut avoir un impact significatif sur le retour sur investissement.
Demander:
· gamme d'outillage universel ;
· configuration du porte-blanc ;
· outils auxiliaires ;
· capacité de pièces étroites ;
· outils de pliage rentrants ;
· configuration automatique ;
· rangement des outils ;
· et les limitations géométriques.
N'acceptez pas :
«Aucun changement d'outillage requis.»
sans définir l'ensemble de la famille de pièces prévue.
L'automatisation modifie la nature du travail plutôt que de l'éliminer complètement.
La main-d'œuvre est davantage concentrée dans :
· configuration de la machine ;
· support de pièce ;
· rotation;
· jaugeage;
· contrôle de séquence ;
· et la manutention physique.
De plus en plus de mouvements de main-d'œuvre se dirigent vers :
· programmation;
· stratégie de chargement ;
· supervision de l'automatisation ;
· planification de la production ;
· entretien;
· et l'ingénierie de faisabilité.
Ajoute :
· programmation de robots ;
· gestion des pinces ;
· simulation de collision ;
· planification des flux partiels ;
· et la récupération automatisée.
Par conséquent, l'acheteur doit évaluer :
contenu de main-d'œuvre par pièce finie
au lieu de ne compter que les opérateurs à la machine.
Une simplification classique consiste à :
Presse plieuse = petite série Cintreuse de panneaux = production de masse
Ce n'est plus exact.
Les cintreuses de panneaux modernes peuvent adapter automatiquement l'outillage et les programmes de production aux géométries changeantes des pièces.
Salvagnini encourage explicitement la production par lots et en kits sur sa P4 grâce à une adaptation automatique des outils en cours de cycle.
De même, les presses plieuses à changement d'outils automatique et les systèmes robotisés programmés hors ligne peuvent assurer efficacement une production à forte mixité. LVD promeut actuellement des systèmes robotisés à vision artificielle destinés à la commutation entre les pièces dans des environnements à forte mixité.
Le cadre le plus utile est :
La presse plieuse présente souvent l'avantage.
La cintreuse de panneaux peut être très compétitive si la configuration et la manipulation sont automatisées.
La cintreuse de panneaux peut offrir une productivité très élevée.
La presse plieuse robotisée peut s'avérer très efficace.
La famille de pièces détermine la réponse.
Le prix de la machine à lui seul ne suffit pas.
Une presse plieuse peut comporter :
· coût initial de la machine plus faible ;
· manutention manuelle plus importante ;
· plus de modifications d'outillage ;
· plus d'implication de l'opérateur.
Une cintreuse de panneaux peut avoir :
· Investissements accrus dans l'automatisation ;
· manutention manuelle réduite ;
· installation réduite ;
· moins de déplacements de l'opérateur ;
· différentes économies d'outillage.
Une presse plieuse robotisée introduit :
· robot;
· pinces;
· cellule de sécurité ;
· programmation;
· chargement/déchargement ;
· intégration;
· et l'entretien.
Par conséquent, comparez le système de production complet.
Un modèle simplifié utile est :
Coût total de possession (TCO) = Investissement machine + Outillage + Main-d'œuvre + Installation + Énergie + Maintenance + Logiciels + Pièces de rechange + Rebuts + Service + Financement – Gains de productivité
Ne calculez pas le retour sur investissement à partir d'un pourcentage sectoriel supposé.
Construisez le modèle à partir de votre propre production.
Inclure:
· machine;
· contrôleur;
· automation;
· outillage ;
· sécurité;
· expédition;
· installation;
· fondation;
· mise en service.
Calculer:
· opérateurs par quart de travail ;
· main-d'œuvre pour le chargement ;
· manutention de la main-d'œuvre ;
· main-d'œuvre pour le changement d'outils ;
· main-d'œuvre d'inspection;
· Travail de programmation.
Inclure:
· outils standard ;
· outils spéciaux ;
· changeur d'outils automatique ;
· rangement des outils ;
· remplaçants.
Estimation:
· installations par jour ;
· minutes par installation ;
· Perte de production lors de la mise en place.
Inclure:
· système hydraulique, le cas échéant ;
· systèmes servo ;
· service robotisé ;
· maintenance du manipulateur ;
· outillage ;
· lubrifiants ;
· Assistance logicielle.
Estimer les coûts engendrés par :
· correction de la première pièce ;
· variation de retour élastique ;
· rayures ;
· erreur de configuration ;
· séquence de pliage incorrecte ;
· variation du matériau.
Utiliser:
pièces finies acceptées par heure de production avec personnel
plutôt que des flexions théoriques par heure.
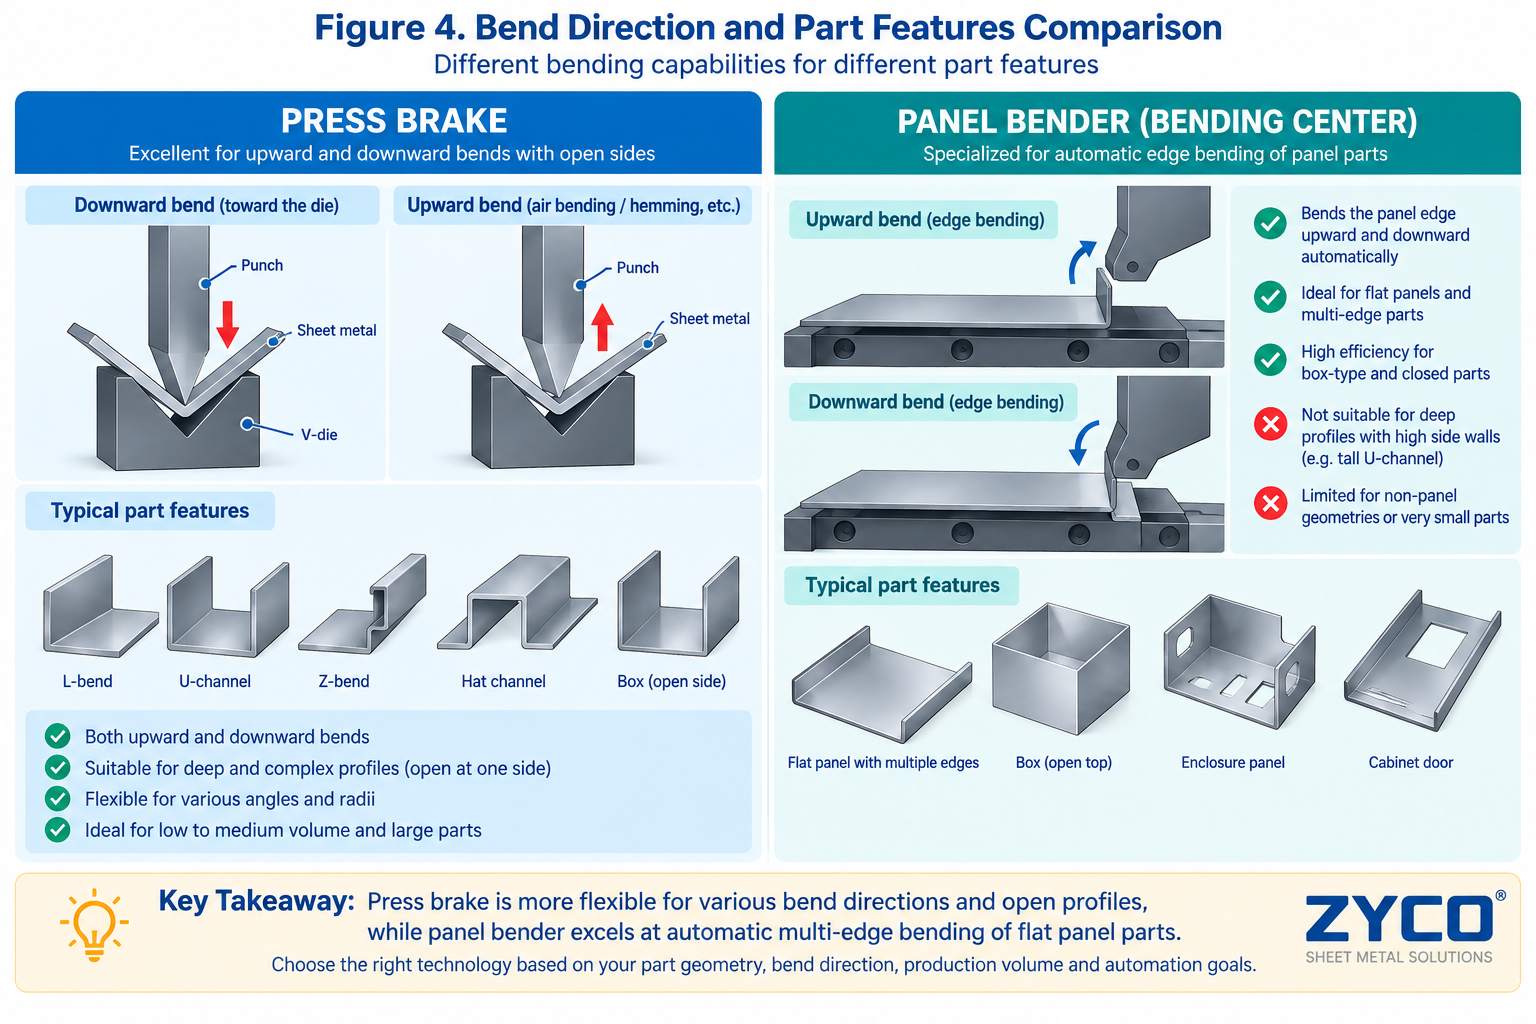
Figure 4. Cadre de coût total de possession pour comparer les investissements dans les presses plieuses, les presses plieuses robotisées et les cintreuses de panneaux.
Une presse plieuse devrait normalement être la première machine évaluée lorsque :
· L'épaisseur du matériau varie considérablement ;
· Les plaques épaisses sont courantes ;
· Les prochaines étapes sont imprévisibles ;
· Un outillage sur mesure est souvent nécessaire ;
· l'usine est un atelier de sous-traitance générale ;
· Les pièces longues ou structurelles sont courantes ;
· Les composants uniques sont importants ;
· Des rayons ou des formes spéciales sont nécessaires ;
· Les volumes de pièces ne justifient pas l'automatisation intégrée ;
· ou la machine doit pouvoir gérer la gamme de travaux la plus large possible.
La presse plieuse est généralement la plateforme de formage la plus universelle.
Il convient d'évaluer sérieusement une cintreuse de panneaux lorsque :
· La plupart des composants sont des panneaux en tôle ;
· chaque composant comporte plusieurs coudes ;
· Les pièces nécessitent une rotation répétée ;
· La manutention par l'opérateur constitue un goulot d'étranglement majeur ;
· Les armoires ou boîtiers électriques dominent la production ;
· Les panneaux de commande des appareils électroménagers sont courants ;
· Des panneaux d'ascenseur ou de CVC sont produits ;
· L'aspect de la surface est important ;
· Des changements de pièces fréquents se produisent ;
· La manutention automatisée est stratégiquement importante ;
· ou la production doit réduire sa dépendance à la main-d'œuvre qualifiée en pliage manuel.
La justification doit provenir de la famille de pièces, et non d'une affirmation générique en matière de productivité.
Pour de nombreuses usines de tôlerie bien établies, la réponse optimale n'est pas soit l'un, soit l'autre.
Une structure complémentaire peut être :
Poignées :
· familles de panneaux appropriées ;
· armoires;
· portes;
· plateaux;
· enceintes;
· Travail sur feuilles minces à bords multiples.
Poignées :
· parties épaisses ;
· profils longs ;
· composants inhabituels ;
· outillage spécial ;
· pièces situées à l'extérieur de l'enveloppe géométrique de la cintreuse de panneaux ;
· travaux de sous-traitance imprévisibles.
Cela permet d'améliorer l'utilisation des ressources car chaque machine reçoit les tâches qui correspondent le mieux à son architecture.
Une cintreuse de panneaux n'a pas besoin de remplacer sa presse plieuse pour justifier son investissement.
De même, l'existence d'une presse plieuse ne signifie pas que l'usine ne puisse pas tirer profit du pliage de panneaux.
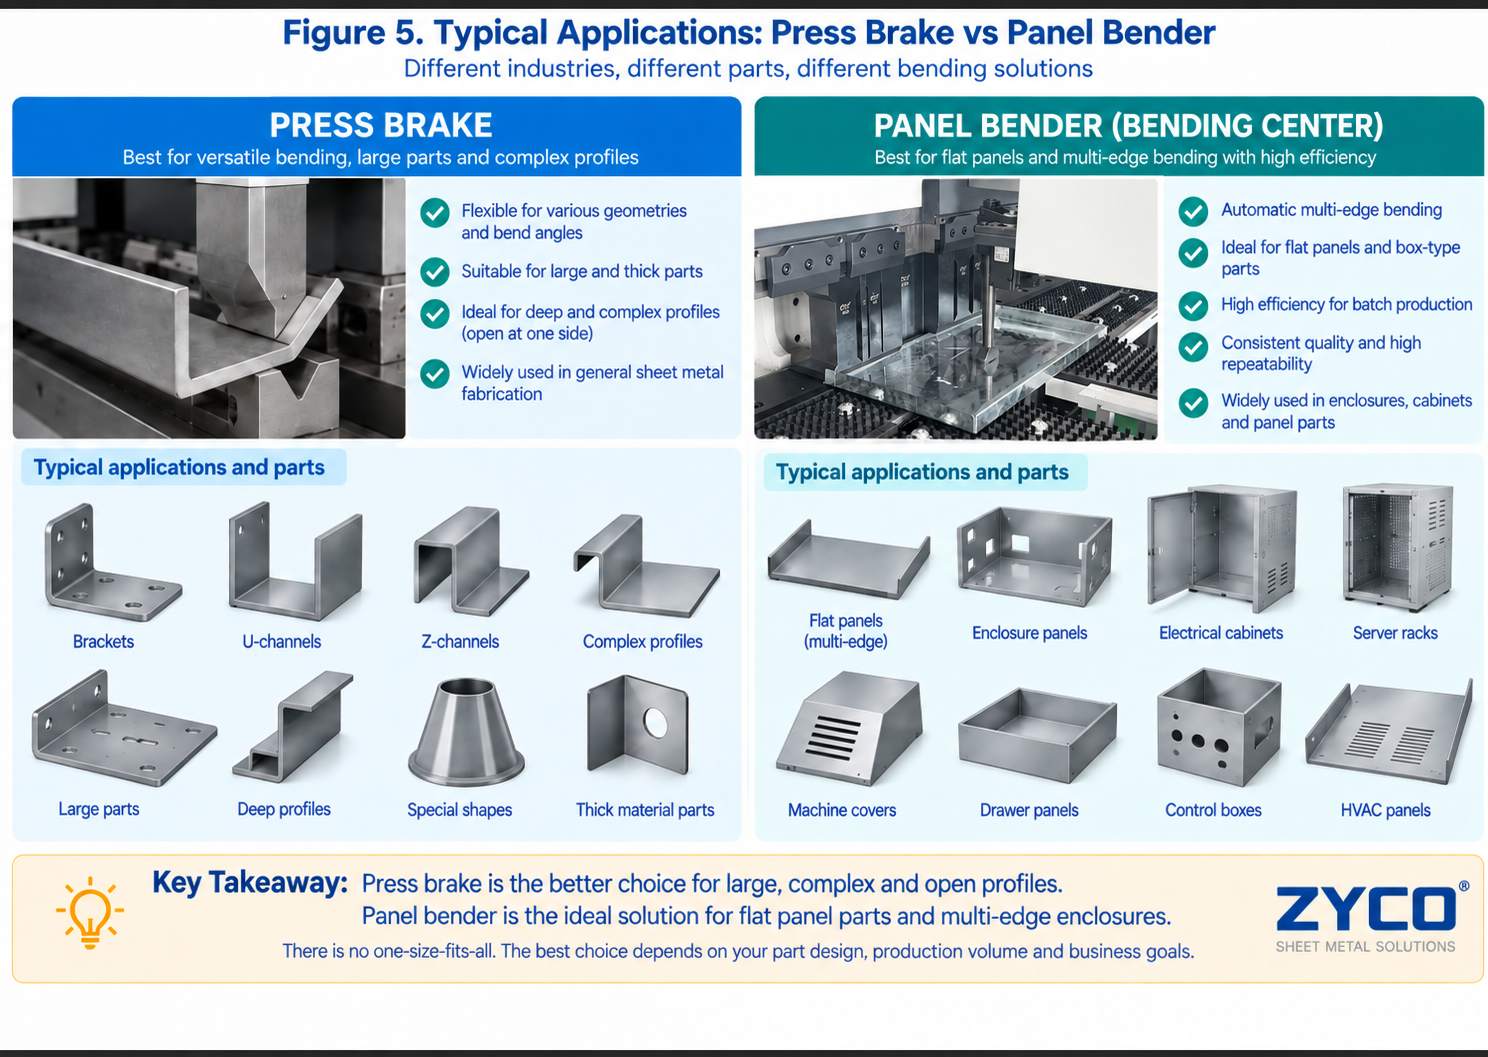
Figure 5. Arbre de décision de l'acheteur pour le choix d'une presse plieuse, d'une cintreuse de panneaux, d'une presse plieuse robotisée ou d'une stratégie combinée.
Exigence de production | Point de départ préféré |
Plaque épaisse | Presse plieuse |
Profils très longs | Presse plieuse |
Outillage spécial fréquent | Presse plieuse |
Travail en atelier très imprévisible | Presse plieuse |
Supports structuraux | Presse plieuse |
Formage sur mesure à grand rayon | Presse plieuse |
armoires électriques | Cintreuse de panneaux / Les deux |
portes d'armoires électriques | Cintreuse de panneaux |
panneaux d'appareils | Cintreuse de panneaux |
Panneaux d'ascenseur | Cintreuse de panneaux |
panneaux CVC | Cintreuse de panneaux / Les deux |
Plateaux et étagères | Cintreuse de panneaux |
Panneaux répétitifs à plusieurs faces | Cintreuse de panneaux |
Pièces complexes compatibles avec les robots | Presse plieuse robotisée |
Production de panneaux à forte mixité | Cintreuse de panneaux |
fabrication générale mixte | Les deux |
« Point de départ préféré » ne signifie pas une sélection automatique.
Chaque élément nécessite encore une étude de faisabilité.
La demande de devis doit commencer par les mêmes données sur la pièce pour les deux technologies.
· Matériel:
· Qualité du matériau :
· Résistance à la traction:
· Épaisseur minimale :
· Épaisseur maximale :
· Longueur vierge :
· Largeur vide :
· Diagonale maximale :
· Poids maximal de la pièce :
· Nombre de virages :
· Sens de courbure :
· Rayon intérieur :
· Bride minimale :
· Bride maximale :
· Hauteur de courbure maximale :
· Brides de retour :
· Courbes rentrantes :
· Ourlet :
· Protection de surface requise :
· Dessins représentatifs joints :
· Quantité annuelle :
· Taille typique du lot :
· Nombre de familles de pièces :
· Nombre de changements par jour :
· Opérateurs actuels :
· Durée du cycle actuel :
· Objectif de pièces finies/heure :
· Nombre de quarts de travail :
· Fonctionnement sans surveillance requis :
· Volume futur prévu :
Demandez au fournisseur de confirmer :
· tonnage de la machine ;
· longueur de travail ;
· distance entre les images ;
· accident vasculaire cérébral;
· lumière du jour;
· profondeur de la gorge ;
· Y1/Y2 ;
· X;
· R;
· Z1/Z2 ;
· autres axes requis ;
· couronnement;
· contrôleur;
· mesure d'angle ;
· serrage des outils ;
· emballage poinçon/matrice ;
· ouverture minimale en V ;
· charge d'outillage ;
· suiveur de feuille ;
· supports avant;
· changeur d'outils automatique ;
· compatibilité des robots ;
· équipement de sécurité.
Demandez également une étude de flexion utilisant les pièces réelles.
Demandez au fournisseur de confirmer :
· longueur maximale des feuilles entrantes ;
· largeur maximale de l'espace vide ;
· diagonale rotative maximale ;
· longueur de flexion maximale ;
· hauteur de flexion maximale ;
· taille minimale des pièces ;
· bride minimale ;
· courbure de retour maximale ;
· capacité de flexion rentrante ;
· flexion positive/négative ;
· tableau matériau/épaisseur ;
· hypothèses relatives à la résistance des matériaux ;
· limites d'angle de pliage ;
· rayon minimum ;
· conception du manipulateur ;
· configuration du porte-vide ;
· outillage universel ;
· outils auxiliaires ;
· manutention de pièces étroites ;
· automatisation du chargement ;
· automatisation du déchargement ;
· programmation hors ligne ;
· méthode de protection de surface ;
· Configuration automatique des outils ;
· Méthodologie FAT.
Pour chaque élément représentatif, exiger un résultat de faisabilité.
Une cintreuse de panneaux FAT ne devrait pas se contenter d'un simple plateau rectangulaire.
Sélectionnez plusieurs composants représentatifs.
Inclure:
Tests :
· enveloppe du manipulateur ;
· rotation;
· positionnement;
· Chargement/déchargement.
Tests :
· autorisation;
· porte-blanc ;
· collision;
· déchargement.
Tests :
· agrippant;
· géométrie minimale ;
· positionnement.
Inclure:
· courbure positive ;
· courbure négative ;
· bride de retour;
· plusieurs côtés.
Tests :
· rayures ;
· marques d'outils ;
· film protecteur.
Mesure:
· temps de cycle ;
· angle de courbure ;
· dimension de la bride ;
· répétabilité ;
· temps d'installation ;
· et le temps de changement.
Utilisez des composants représentatifs qui testent :
· épaisseur maximale ;
· longueur de courbure réelle maximale ;
· bride la plus petite ;
· boîte la plus profonde;
· séquence de courbure multiple ;
· outillage spécial ;
· couronnement;
· butée arrière;
· et compensation d'angle.
Le test d'acceptation en usine (FAT) doit confirmer la capacité de production réelle, et non pas seulement le fonctionnement de la machine.
Une presse plieuse plie généralement la tôle entre un poinçon et une matrice, tandis qu'une plieuse de panneaux serre la tôle et forme ses bords à l'aide de lames de pliage contrôlées.
La flexibilité d'une presse plieuse repose en grande partie sur l'interchangeabilité de ses outils. La productivité d'une cintreuse de panneaux, quant à elle, est grandement facilitée par la manutention automatique des pièces et l'automatisation intégrée du pliage.
Cela peut s'avérer beaucoup plus rapide pour les composants de panneaux multifaces adaptés, car cela réduit le positionnement, la rotation et la manipulation manuels.
Cependant, ce n'est pas systématiquement plus rapide.
Les pièces simples peuvent être produites très efficacement sur une presse plieuse.
Comparer le temps de cycle total de production des pièces finies en utilisant des pièces réelles.
Pas dans toutes les usines.
Les cintreuses de panneaux sont particulièrement efficaces pour les composants en tôle orientés panneaux, mais les presses plieuses offrent généralement une gamme plus large pour les matériaux épais, les pièces longues, l'outillage sur mesure et les géométries irrégulières.
De nombreuses usines peuvent tirer profit de la possession des deux.
Il n'existe pas d'épaisseur universelle.
Les machines commerciales actuelles varient considérablement.
On peut citer comme exemples les machines capables de traiter de l'acier d'une épaisseur d'environ 3 mm, mais la capacité dépend de :
· résistance du matériau ;
· modèle;
· angle de courbure ;
· longueur de courbure ;
· géométrie;
· et l'outillage.
Utilisez toujours le tableau des épaisseurs spécifique au matériau fourni par le fabricant.
Oui.
Les cintreuses de panneaux modernes, dotées d'une adaptation automatique des outils et d'une configuration pilotée par logiciel, peuvent être extrêmement efficaces pour la production à grande échelle, en petits lots ou même en lots uniques.
Salvagnini documente spécifiquement les capacités de production de lots un et de kits sur le P4.
Les cintreuses de panneaux sont souvent bien adaptées aux armoires électriques et aux panneaux d'enceinte, car ces pièces nécessitent généralement plusieurs pliages autour d'une tôle et des repositionnements répétés.
Toutefois, l'acheteur doit vérifier :
· hauteur de courbure ;
· brides de retour ;
· profondeur de la boîte ;
· taille vierge ;
· épaisseur du matériau ;
· et une géométrie particulière.
Une presse plieuse peut encore être nécessaire pour les châssis d'armoires, les supports épais et les composants spéciaux.
Une presse plieuse est généralement le meilleur choix.
Les presses plieuses sont disponibles dans des plages de force beaucoup plus élevées et peuvent accueillir plus facilement des outils lourds et des applications sur des plaques épaisses.
De nombreuses cintreuses de panneaux réduisent considérablement les changements d'outillage manuels grâce à des outils universels ou configurés automatiquement.
Toutefois, des géométries particulières peuvent encore nécessiter :
· outils de pliage auxiliaires ;
· porte-pièces supplémentaires ;
· ou configuration automatique des outils.
Par conséquent, il ne faut pas supposer qu'il n'y a pas de changement d'outil pour chaque pièce.
Une cintreuse de panneaux réduit souvent considérablement la manutention manuelle des pièces car le positionnement et la rotation sont intégrés.
Une presse plieuse robotisée peut également réduire considérablement la main-d'œuvre.
La comparaison correcte devrait calculer :
heures de travail par pièce finie acceptée
plutôt que de simplement compter les opérateurs se tenant devant la machine.
Aucune des deux n'est universellement meilleure.
Une presse plieuse robotisée préserve la grande flexibilité d'outillage d'une presse plieuse tout en automatisant la manutention.
Une cintreuse de panneaux intègre la manipulation des pièces directement dans son architecture de pliage.
La faisabilité du robot dépend de :
· taille de la pièce ;
· poids;
· pince ;
· repositionnement ;
· géométrie;
· et le mix de production.
La faisabilité d'une cintreuse de panneaux dépend de :
· enveloppe du panneau;
· hauteur de la bride ;
· rotation;
· serrage ;
· et la géométrie.
Il n'existe pas de réponse universelle.
Les deux technologies peuvent atteindre une grande précision lorsqu'elles sont correctement spécifiées.
La précision doit être validée à l'aide de pièces de production représentatives dans des conditions de FAT convenues.
Pour une production mixte, cela peut constituer une stratégie efficace.
La cintreuse de panneaux peut traiter efficacement les familles de panneaux appropriées, tandis que la presse plieuse prend en charge les travaux sur des panneaux épais, longs, irréguliers ou nécessitant un outillage spécial.
La décision appropriée dépend de la répartition et de l'utilisation de la charge de travail.
La différence entre une cintreuse de panneaux et une presse plieuse est plus profonde que la simple vitesse, l'automatisation ou le prix de la machine.
Elles représentent deux architectures de flexion différentes.
Une presse plieuse est construite autour de :
force + outillage + axes CNC + flexibilité du processus
Une cintreuse de panneaux est construite autour de :
serrage + manipulation intégrée + pliage automatique + manutention réduite
Une presse plieuse offre généralement une gamme d'applications plus étendue, notamment pour :
· matériau épais ;
· composants longs ;
· géométrie inhabituelle ;
· outillage sur mesure ;
· et une production imprévisible.
Une cintreuse de panneaux devient particulièrement intéressante lorsque la production est dominée par :
· panneaux à plusieurs faces ;
· armoires;
· portes;
· enceintes;
· appareils électroménagers;
· Pièces de CVC ;
· composants d'ascenseur ;
· et autres pièces en tôle où le positionnement et la rotation répétés consomment une main-d'œuvre et un temps de cycle importants.
La décision d'achat correcte devrait donc suivre cette séquence :
1. classer la famille de parties réelles ;
2. définir le matériau et l'épaisseur ;
3. mesurer les longueurs de pliage et les hauteurs de bride ;
4. identifier les coudes de retour difficiles et la géométrie ;
5. calculer le volume de production et les changements de production ;
6. comparer le temps de manutention manuelle ;
7. évaluer l'outillage et l'automatisation ;
8. réaliser des études de faisabilité ;
9. tester les composants représentatifs lors des tests d'acceptation en usine (FAT) ;
10. calculer le coût du cycle de vie.
La technologie de pliage appropriée est déterminée par famille de pièces et stratégie de production – pas seulement par catégorie de machine.
Pour de nombreuses usines de tôlerie de pointe, la conclusion la plus pertinente n'est peut-être ni l'une ni l'autre :
Presse plieuse au lieu de cintreuse de panneaux
ni:
Cintreuse de panneaux au lieu de presse plieuse
mais:
Utilisez chaque technologie pour les familles de pièces qu'elle produit le plus efficacement.
Laissez votre adresse e-mail et vos exigences, notre équipe de vente professionnelle développera la solution la plus appropriée pour vous.


Droit d'auteur
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Tous droits réservés
.
 RÉSEAU PRIS EN CHARGE
 français
 English
 Deutsch
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية