Des plis, des déformations ou des torsions. La pièce indique qu'elle n'était pas soutenue, ou que… Le tonnage n'était même pas réparti sur toute la largeur du plateau. Les pièces longues nécessitent des bras de support — la gravité plus La force de flexion déformera tout ce qui est laissé suspendu. Pression inégale, provenant du cylindre Un mauvais alignement ou des problèmes de soupapes déforment les pièces de la même manière.
Marques et creux de surface. Le défaut le plus discret, et le plus gênant : L'outillage était sale. Sous une pression énorme, même une poussière ou une tache d'huile séchée laissait des traces. se fixe définitivement sur la pièce. Nettoyez l'outillage avant chaque réglage. Cela prend un certain temps. minute ; le retravail nécessite un changement de poste.
L'outillage mérite un chapitre à lui seul.
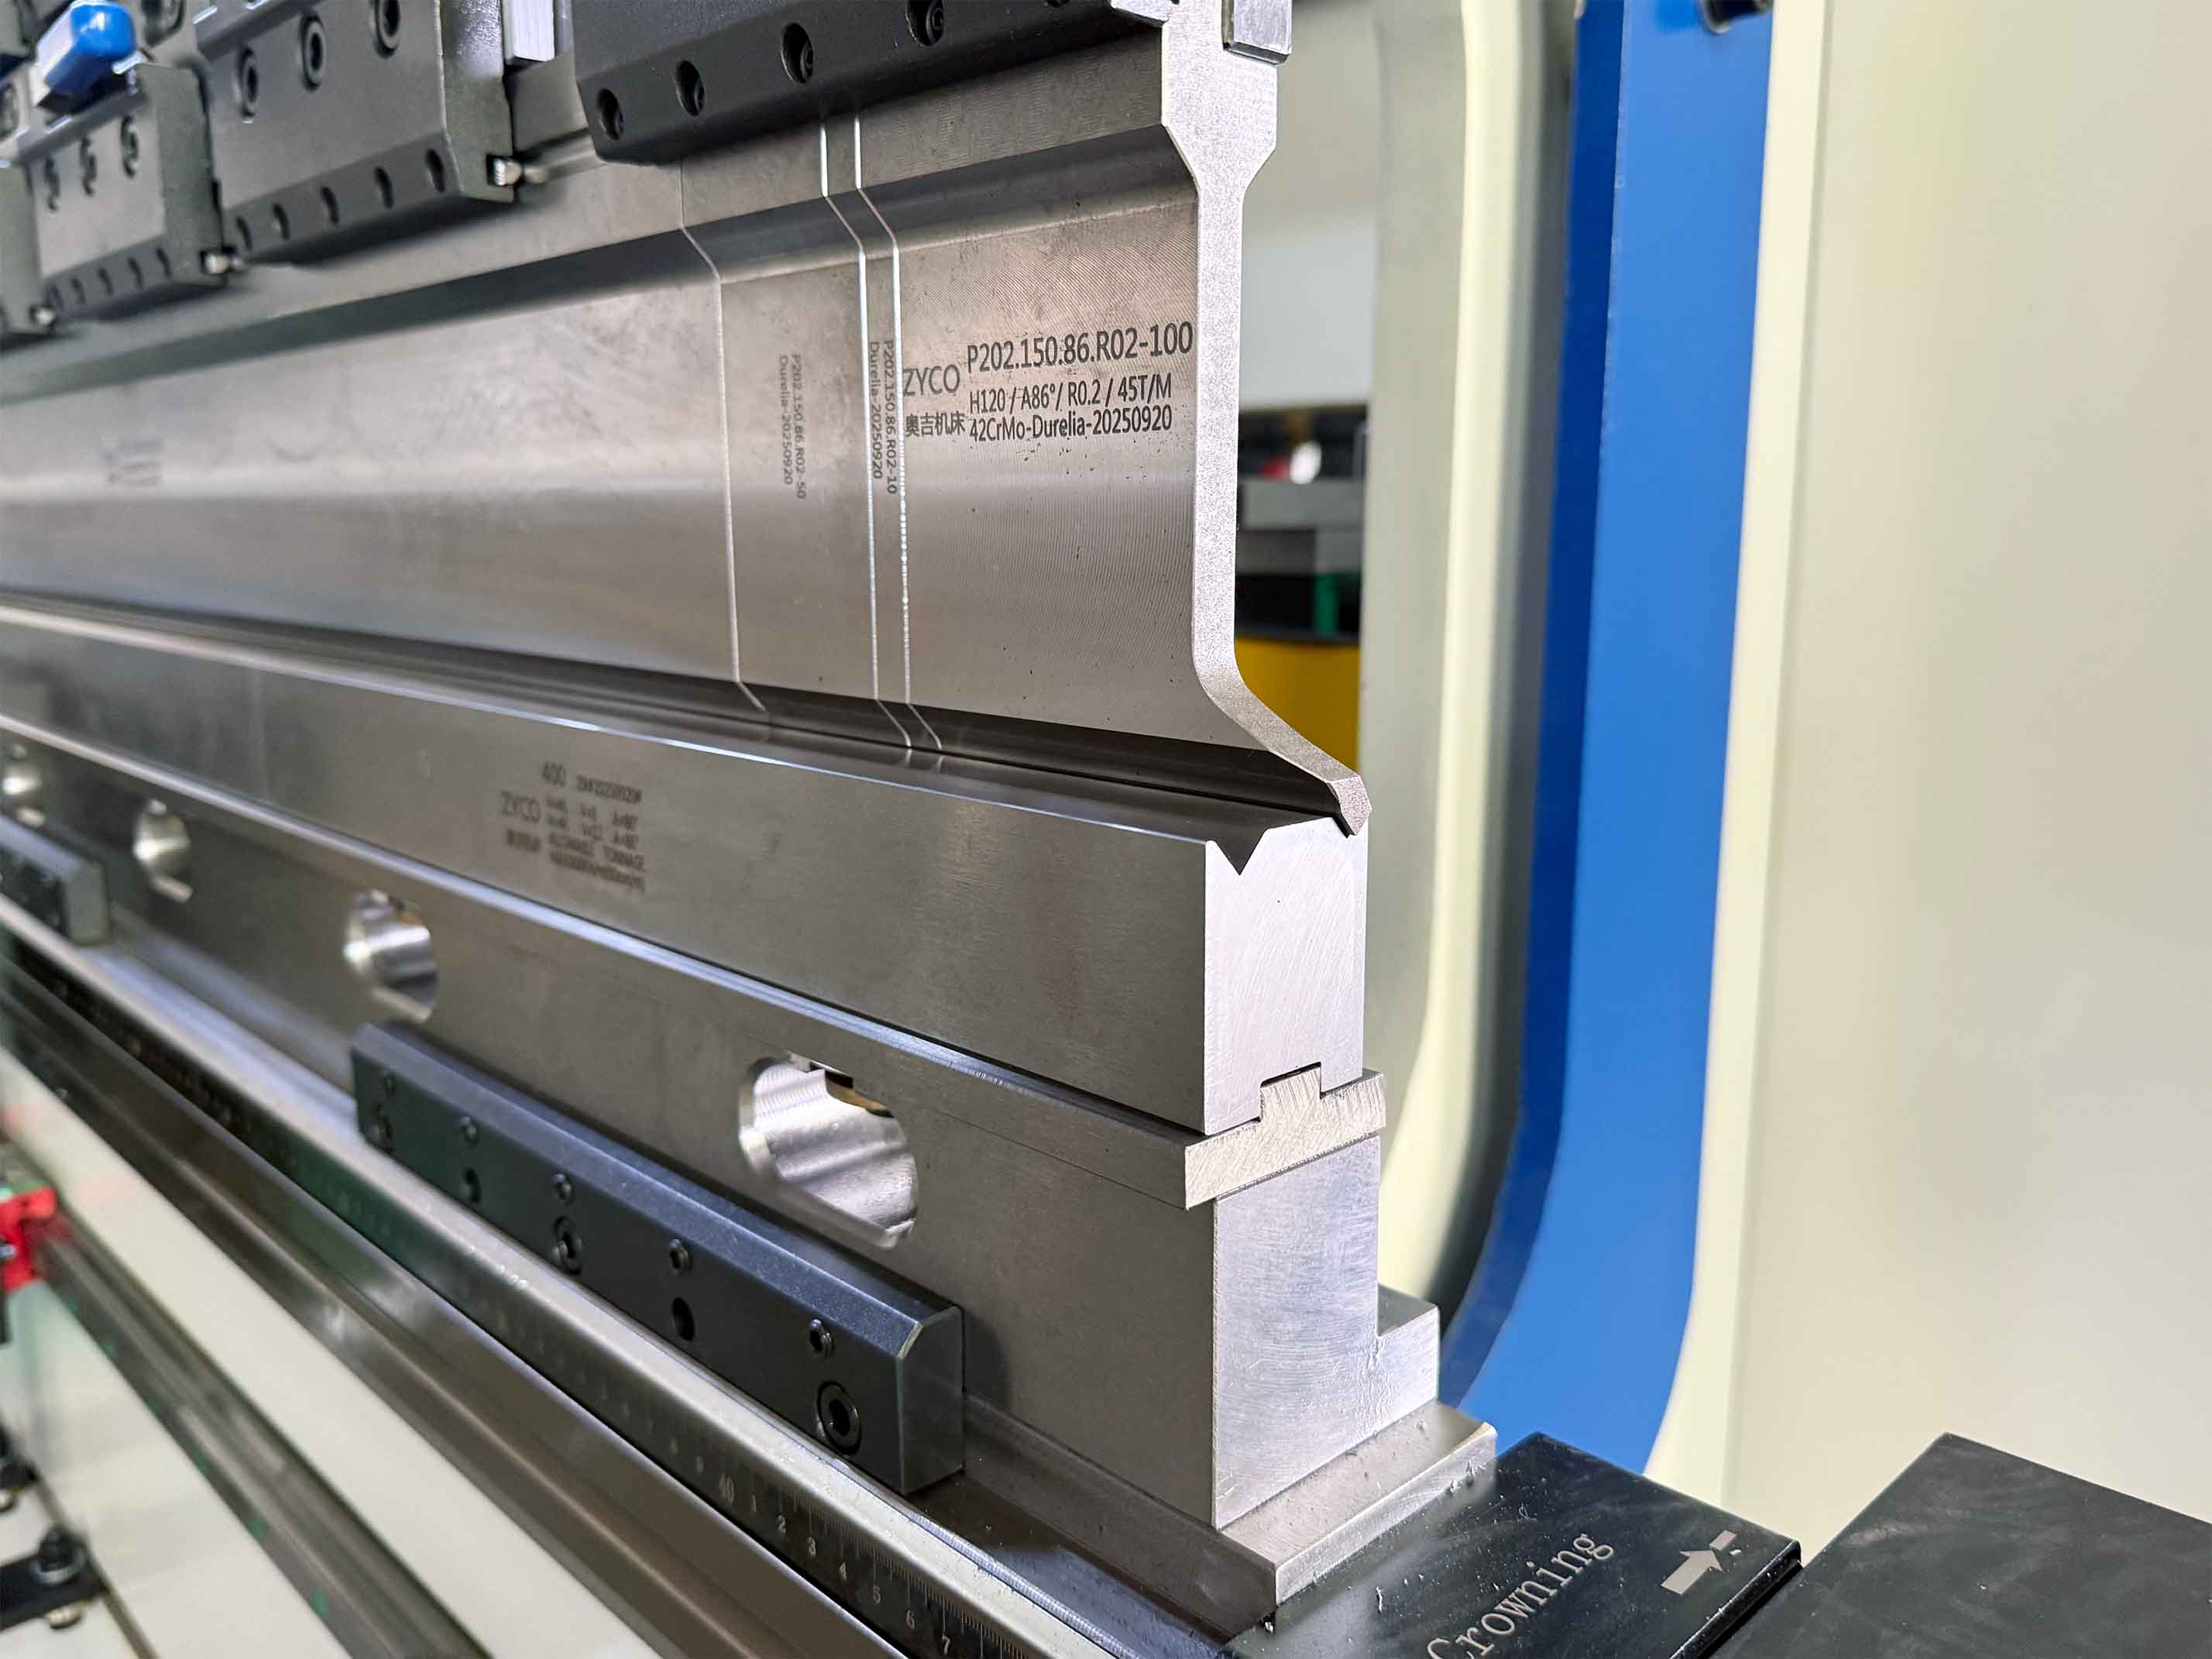
Le poinçon et la matrice sont le point de rencontre entre la puissance de la machine et la pièce à usiner, et la plupart Des défauts apparaissent dans cette zone de contact. Un outillage mal aligné (poinçon et matrice non alignés) centré le long du lit — produit des angles irréguliers et des contraintes inégales sur les pièces. L'usure des outils produit le même effet, mais de manière plus progressive : une pointe de poinçon arrondie ou une matrice érodée L'épaule modifie un peu plus votre géométrie chaque semaine jusqu'à ce que certaines pièces commencent à céder. inspection.
Et puis, il y a tout simplement le problème de l'outil inadapté. Outillage adapté au cintrage à l'air se comporte mal lorsqu'il est contraint à des travaux de fond, et la pénalité de tonnage pour le Un mauvais choix pénalise toute la machine : système hydraulique, guides, etc. Inspectez. L'outillage est programmé, pas amené à attendre que les pièces commencent à tomber en panne. À ce moment-là, vous aurez déjà payé. la ferraille.
Écoutez aussi la machine.
Les défauts de la pièce ne représentent que la moitié du problème. La machine a aussi son mot à dire : un nouveau des vibrations, un son modifié, une butée arrière qui dérive un peu plus chaque semaine, L'huile hydraulique chauffe plus qu'avant, une alarme se déclenche. Cela revient sans cesse. Les alarmes récurrentes ne sont pas du bruit — elles indiquent au système de contrôle ses limites de tolérance. Les choses ont changé. Notez-les. Un journal de bord transforme un vague malaise en une tendance. peut agir avant que cela n'entraîne une interruption de service.
Faites du diagnostic une habitude, pas un exercice d'urgence
Les ateliers qui rencontrent le moins de problèmes de pliage ne sont pas forcément ceux qui possèdent les meilleures machines. — ce sont ceux qui ont les meilleures habitudes. Inspection de la première pièce après chaque réglage Changement. Inspection avant prise de poste : huile, fuites, alignement des outils, butée arrière. Vérifier le En cas de problème, il faut d'abord vérifier les choses les plus simples : les connexions desserrées, les niveaux de liquide, etc. Programme qui n'a jamais fait l'objet d'un test à blanc. La plupart des défauts « mystérieux » s'avèrent être quelque chose ordinaire que personne n'a vérifié.
Arrête de deviner, commence à lire. Le virage t'a déjà tout dit.
Discutez avec les ingénieurs de ZYCO de la configuration et du dépannage du processus de pliage — la plupart des défauts
se résolvent plus rapidement avec un deuxième regard expert.


 RÉSEAU PRIS EN CHARGE
 français
 English
 Deutsch
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية