Choisir entre un une cintreuse de panneaux et une presse plieuse Il ne s'agit pas simplement de savoir quelle machine est plus récente, plus rapide ou plus automatisée.
Ces deux technologies permettent de former la tôle de manière fondamentalement différente.
Une presse plieuse positionne généralement la pièce à usiner contre une butée arrière et force la tôle entre un poinçon et une matrice. Sa flexibilité repose en grande partie sur l'interchangeabilité des outils, le contrôle des axes, la programmation CNC et, le cas échéant, l'automatisation robotisée.
Une cintreuse de panneaux fixe généralement la tôle et utilise des lames de pliage contrôlées pour former les bords, tandis qu'un manipulateur positionne ou fait pivoter automatiquement la pièce. Sa flexibilité repose principalement sur la manutention intégrée, l'outillage universel ou configurable automatiquement et la manipulation des pièces par logiciel.
Ces différences ont pour conséquence :
· épaisseur du matériau ;
· longueur de courbure ;
· hauteur de la bride ;
· bride minimale ;
· géométrie de la pièce ;
· temps d'installation ;
· exigences en matière d'outillage ;
· implication de l'opérateur ;
· automation;
· durée totale du cycle ;
· et, en définitive, l'économie du processus de production.
C’est pourquoi la question correcte n’est pas :
Une cintreuse de panneaux est-elle meilleure qu'une presse plieuse ?
Une question plus utile serait :
Quelle architecture de pliage est la mieux adaptée aux pièces, à la gamme de production, à la stratégie d'automatisation et à la rentabilité du cycle de vie de l'usine ?
Ce guide explique les différences du point de vue de l'ingénierie et de la production.
|
Facteur |
Presse plieuse |
Cintreuse de panneaux |
|
Principe de flexion |
Perforer la feuille dans ou sur une matrice |
La tôle est fixée et mise en forme par des lames de pliage contrôlées. |
|
positionnement de la pièce |
Butée arrière + opérateur ou robot |
Le manipulateur intégré positionne et fait pivoter couramment une pièce |
|
Philosophie de l'outillage |
Poinçons et matrices hautement interchangeables |
Outils de pliage universels, adaptatifs ou à configuration automatique |
|
Gamme de matériaux |
Très large |
Plus dépendant de la machine et de la géométrie |
|
Plaque épaisse |
Force majeure |
Plus limité selon le modèle |
|
Composants très longs |
Larges options de machines et de tandem |
Limité par l'encombrement du panneau et la géométrie de la machine |
|
Panneaux multifaces |
Nécessite un repositionnement répété |
Force du tronc |
|
Rotation des pièces |
Manuel, assisté par un opérateur ou robotisé |
Couramment automatisé |
|
Formation spéciale |
Grande liberté d'outillage |
Plus dépendant de la géométrie |
|
Installation |
Dépendance à l'outil |
Souvent réduit par l'outillage automatique ou universel |
|
Production du premier lot |
Très fort |
Également possible sur les systèmes modernes |
|
production de masse |
Puissant lorsqu'il est automatisé |
Idéal pour les familles du panel. |
|
Dépendance de l'opérateur |
Modéré à élevé en mode manuel |
Diminuer après la programmation/configuration |
|
Automation |
Robot et changeur d'outils automatique disponibles |
La gestion intégrée est fondamentale pour l'architecture |
|
panneaux sensibles à la surface |
Dépend fortement de l'outillage et de la manutention |
Souvent avantageux |
|
Investissement en capital |
gamme très étendue |
Niveau d'automatisation intégrée généralement plus élevé |
|
Meilleure méthode de sélection |
Analyse de la famille de pièces, de la capacité et de l'outillage |
Analyse de faisabilité des pièces + manipulation + automatisation |
Ce tableau doit être considéré comme un point de départ.
Aucune des deux catégories de machines ne présente un avantage universel sur tous les plans.
Dans une presse plieuse CNC typique, la pièce à usiner est positionnée contre la butée arrière et le piston déplace le poinçon vers la matrice inférieure.
Lors du pliage à l'air, la tôle est normalement en contact avec :
· la pointe du poinçon ;
· l'épaule gauche du dé ;
· et l'épaulement droit de la matrice.
Il n'est pas nécessaire que la perforatrice enfonce complètement la feuille au fond de la matrice.
L'angle de courbure final dépend principalement de :
· pénétration du poinçon ;
· épaisseur du matériau ;
· résistance à la traction;
· et matériel retour élastique.
Cela confère à la presse plieuse un avantage pratique majeur :
Une seule combinaison poinçon-matrice peut souvent produire plusieurs angles de pliage en modifiant la pénétration du piston.
La machine combine donc un outillage mécanique avec une position de vérin programmable.
Une presse plieuse repose généralement sur trois systèmes de base.
L'outillage détermine en grande partie l'enveloppe du processus.
Différents outils peuvent être sélectionnés pour :
· coudes aigus;
· coudes à 90°;
· coudes à grand rayon ;
· brides courtes ;
· boîtes profondes;
· Formes en U ;
· ourlet;
· profils spéciaux ;
· et des composants sensibles à la surface.
C’est pourquoi l’outillage doit être sélectionné en même temps que la machine, et non comme un accessoire après la commande de celle-ci.
La butée arrière positionne la dimension de la bride.
Selon l'application, cela peut inclure :
· X;
· R;
· Z1/Z2 ;
· X1/X2 ;
· R1/R2 ;
· ou d'autres mouvements contrôlés.
Un simple support peut ne nécessiter qu'un positionnement sur l'axe X.
Une enceinte asymétrique peut nécessiter plusieurs mouvements de butée arrière indépendants.
Sur les machines synchronisées modernes, la RAM est souvent contrôlée par Y1 et Y2.
La précision des pièces longues peut également nécessiter :
· Couronnement CNC ;
· compensation hydraulique ;
· mesure d'angle ;
· ou correction adaptative.
La précision d'une pièce finie ne peut donc pas être prédite à partir de la seule résolution du contrôleur.
L'avantage principal d'une presse plieuse est liberté d'outillage.
Une presse plieuse peut utiliser :
· coups directs ;
· poinçons à col de cygne;
· coups aigus;
· poinçons à rayon ;
· outils de ourlet;
· puces multi-V ;
· matrices à simple V ;
· outils de formage spéciaux ;
· et outillage sur mesure.
Cela permet à une seule machine de traiter une très large gamme de géométries de pièces.
TRUMPF, par exemple, commercialise des outillages dédiés au formage de rayons, à la mesure d'angles par capteurs, aux matériaux revêtus de feuilles d'aluminium et aux applications sur mesure. L'entreprise propose également des solutions d'outillage visant à réduire les marques de surface sur les tôles sensibles ou revêtues.
Donc:
La flexibilité de la presse plieuse est largement outillage basé.
Cela prendra toute son importance plus tard, lors de la comparaison avec une cintreuse de panneaux.
Une cintreuse de panneaux utilise une architecture de formage différente.
Au lieu de placer à plusieurs reprises une bride contre une butée arrière et de pousser un poinçon dans une matrice en V, la machine fonctionne normalement :
1. fait référence à l'espace vide ;
2. serre la pièce à usiner ;
3. le positionne à l'aide d'un manipulateur ;
4. utilise des lames de pliage supérieures et/ou inférieures pour former le bord ;
5. fait pivoter ou repositionne automatiquement la pièce vierge ;
6. continue à plier d'autres côtés.
Les machines modernes peuvent combiner :
· porte-objet vierge ;
· Lame de pliage supérieure ;
· lame de flexion inférieure ;
· contre-lame ;
· manipulateur;
· Configuration automatique des outils ;
· outils auxiliaires ;
· automatisation du chargement/déchargement ;
· et la programmation hors ligne.
La P4 de Salvagnini, par exemple, utilise des outils de pliage universels qui s'adaptent automatiquement en cours de cycle à la géométrie du panneau, réduisant ainsi le réoutillage manuel et prenant en charge la production par lots ou en kits.
Le serre-flan remplit une fonction différente de celle d'un poinçon de presse plieuse.
Elle maintient la tôle en place pendant que les lames de pliage se déplacent autour du bord serré pour former des plis positifs ou négatifs.
Cela signifie que la cintreuse de panneaux peut réaliser plusieurs pliages autour d'un panneau sans que l'opérateur ait besoin de retirer, retourner, faire pivoter et repositionner manuellement la pièce après chaque pliage.
Le résultat ne se limite pas à une course de flexion plus rapide.
L'effet le plus important sur la productivité provient souvent de la réduction temps de manutention entre les virages.
Les cintreuses de panneaux utilisent généralement un manipulateur intégré pour repositionner la pièce à usiner.
Les systèmes de pliage de panneaux de TRUMPF, par exemple, utilisent la manipulation rotative des pièces pour un positionnement automatique, et les machines actuelles de la série 7000 prennent en charge la gestion automatique des pliages complexes, y compris les pliages négatifs avec une configuration appropriée.
Cela modifie considérablement le flux de production.
Le cycle d'une presse plieuse manuelle peut ressembler à ceci :
Positionner → Plier → Retirer → Faire pivoter → Repositionner → Plier → Retourner → Repositionner → Plier
Le cycle d'une cintreuse de panneaux ressemble plus probablement à ceci :
Charger → Référence → Fixer → Positionnement/rotation automatique → Plier → Rotation → Plier → Continuer → Décharger
C’est pourquoi comparer uniquement le nombre de secondes par virage peut être trompeur.
Les cintreuses de panneaux modernes peuvent souvent cintrer aussi bien vers le haut que vers le bas sans que l'opérateur ait besoin de retourner manuellement la pièce.
Cela peut s'avérer particulièrement précieux pour :
· armoires électriques ;
· panneaux d'appareils électroménagers;
· panneaux d'ascenseur ;
· panneaux de CVC;
· plateaux;
· enceintes;
· éléments de façade ;
· et des composants multifaces similaires.
Toutefois, la capacité à produire une pièce dépend toujours de :
· hauteur de courbure ;
· brides de retour ;
· géométrie rentrante ;
· taille vierge ;
· partie diagonale;
· serrage ;
· dégagement en cas de collision ;
· et outils auxiliaires.
Une cintreuse de panneaux doit donc toujours être évaluée au moyen d'une étude de faisabilité partielle.
L'avantage principal ne réside pas simplement dans la vitesse de la lame.
La productivité des cintreuses de panneaux provient d'une combinaison de facteurs :
· positionnement intégré ;
· rotation automatique ;
· manutention manuelle réduite ;
· réduction des réoutillages manuels ;
· flexion automatique positive/négative ;
· séquences générées par logiciel ;
· et référencement de pièces répétable.
Donc:
La flexibilité des cintreuses de panneaux est largement basé sur l'automatisation et les outils universels.
Cela contraste directement avec la flexibilité des presses plieuses, qui est davantage liée à l'interchangeabilité des outils.
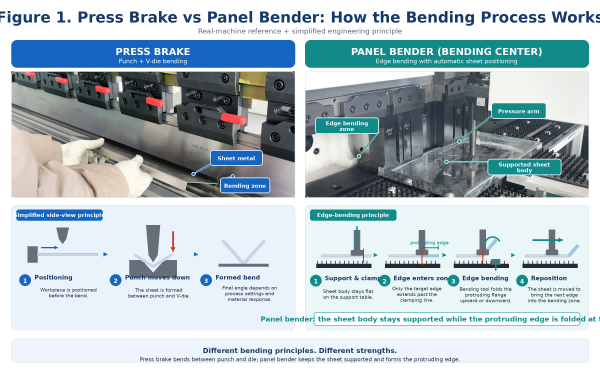
Figure 1. Principe de formage fondamental : poinçonnage + pliage en V par rapport à la tôle serrée + lames de pliage contrôlées.
Une presse plieuse crée le pli grâce à l'interaction entre un poinçon et une matrice.
Une cintreuse de panneaux serre la tôle et forme la bride grâce à un mouvement de lame contrôlé.
Cette différence influence presque toutes les autres comparaisons :
· outillage ;
· géométrie;
· plage d'épaisseur ;
· manutention;
· programmation;
· et l'automatisation.
Aucun des deux principes n'est universellement supérieur.
Les presses plieuses offrent généralement une plage d'épaisseur et de force beaucoup plus large.
Les grandes presses plieuses hydrauliques peuvent être configurées pour :
· feuille mince ;
· assiette moyenne;
· plaque épaisse ;
· acier à haute résistance ;
· grands rayons ;
· et les applications à tonnage élevé.
Les cintreuses de panneaux sont généralement optimisées pour le travail des panneaux en tôle, mais leur capacité d'épaisseur réelle varie considérablement d'un modèle de machine à l'autre.
Par exemple, Salvagnini publie actuellement des configurations P4 capables de traiter de l'acier d'environ 3,2 mm dans des conditions de résistance du matériau et d'angle spécifiées, tandis que les limites de l'acier inoxydable et de l'aluminium diffèrent.
Les données BCe de Prima Power montrent également des capacités dépendant du modèle d'environ :
· Acier de 3,0 à 3,2 mm à une résistance à la traction de 410 N/mm² ;
· acier inoxydable 2,0–2,2 mm ;
· Aluminium de 4,0 mm.
Les spécifications publiées actuellement par ZYCO pour la série C sont plus conservatrices, avec des valeurs dépendant du modèle autour de :
· plaque froide de 1,5 mm ;
· acier inoxydable 0,8–1,5 mm ;
· 2–3 mm d'aluminium.
Ces exemples démontrent pourquoi il n'existe pas d'énoncé universel utile tel que :
« Une cintreuse de panneaux peut cintrer de l'acier de 3 mm. »
Un cahier des charges approprié doit inclure :
· modèle de machine ;
· matériel;
· résistance à la traction;
· longueur de courbure ;
· angle;
· et la géométrie.
Les presses plieuses sont disponibles dans une gamme extrêmement large de longueurs et de tonnages de travail.
Des fabricants comme LVD proposent des plateformes de presses plieuses standard, robotisées et XXL, y compris des solutions pour les pièces grandes et lourdes.
Les cintreuses de panneaux ont une enveloppe de pièce plus définie.
L'acheteur doit vérifier :
· longueur maximale de l'espace vide ;
· largeur maximale de l'espace vide ;
· longueur de courbure maximale ;
· diagonale rotative maximale ;
· dimensions minimales des pièces ;
· poids de la pièce ;
· et les limitations du manipulateur.
Par exemple, le BCe de Prima Power publie des valeurs spécifiques pour la longueur de pliage maximale, les dimensions de la tôle et la diagonale.
Un panneau peut correspondre aux dimensions nominales d'une feuille, mais ne pas fonctionner correctement car sa diagonale ne peut pas pivoter à l'intérieur de la machine.
Il s'agit là d'une des spécifications des cintreuses de panneaux les plus fréquemment négligées.
Un acheteur de presse plieuse se concentre généralement sur :
· lumière du jour;
· accident vasculaire cérébral;
· profondeur de la gorge ;
· hauteur d'outillage ;
· et les interférences.
L'acheteur d'une cintreuse de panneaux doit porter une attention particulière à :
hauteur de courbure maximale
Par exemple, les configurations P4 actuelles affichent des limites de hauteur de pliage d'environ 200 à 260 mm pour plusieurs modèles standard, tandis que les configurations Prima Power BCe affichent environ 204 ou 264 mm selon la version.
Les informations actuelles de TRUMPF sur la série 7000 montrent que des hauteurs de pliage plus importantes sont possibles sur certains systèmes, démontrant une fois de plus que cela dépend fortement du modèle.
Donc:
L'épaisseur et la taille de la tôle ne déterminent pas à elles seules la faisabilité d'une cintreuse de panneaux.
La pièce peut présenter une défaillance en raison d'une géométrie de bride haute ou de caisson profond.
Les presses plieuses sont particulièrement performantes lorsque la production comprend :
· composants irréguliers ;
· supports structurels;
· plaque épaisse ;
· profils longs ;
· petites pièces sur mesure ;
· rayons spéciaux ;
· boîtes profondes nécessitant un outillage à col de cygne ;
· ourlets;
· séquences de formation inhabituelles ;
· et les emplois nécessitant des outils spécifiques.
Les cintreuses de panneaux sont particulièrement performantes lorsque la famille de pièces comprend :
· panneaux à plusieurs faces ;
· portes;
· boîtiers électriques ;
· armoires;
· plateaux;
· panneaux d'appareils électroménagers;
· panneaux d'ascenseur ;
· composants CVC ;
· et autres pièces de tôlerie qui bénéficient d'un pliage répété des bords et d'une rotation automatique.
Le mot important est famille.
Un composant individuel peut être techniquement possible sur les deux machines, mais la rentabilité peut être totalement différente au sein d'une même famille de production.
Le changement d'outillage fait partie intégrante de la flexibilité de production.
Différents emplois peuvent nécessiter différents :
· coups de poing;
· meurt;
· ouvertures en V;
· rayons;
· outils de ourlet;
· et des outils spéciaux.
Les changeurs d'outils automatiques peuvent réduire considérablement le temps de réglage.
Par exemple, ToolMaster de TRUMPF configure automatiquement les outils pour les nouveaux programmes, ce qui est particulièrement pertinent dans la production en petites séries.
De nombreuses cintreuses de panneaux modernes réduisent les changements d'outillage manuels grâce à des outils universels ou à configuration automatique.
Salvagnini décrit explicitement ses outils universels P4 comme s'adaptant automatiquement en cours de production sans réoutillage manuel pour la gamme de géométries prises en charge.
Cependant:
L'affirmation selon laquelle les cintreuses de panneaux n'ont jamais besoin de changer d'outils n'est pas universellement vraie.
Les systèmes de pliage de panneaux TRUMPF, par exemple, utilisent un réglage automatique de l'outil de maintien de la tôle et des outils auxiliaires optionnels pour des géométries spécifiques.
La comparaison correcte est :
Les presses plieuses offrent une grande flexibilité grâce à l'outillage interchangeable ; les cintreuses de panneaux réduisent souvent l'intervention manuelle sur l'outillage grâce à un outillage adaptatif ou automatique.
Le temps d'installation dépend fortement de l'application.
· récupérer les outils ;
· outils d'installation ;
· alignement des segments ;
· modification de l'ouverture de la matrice en V ;
· configuration de la butée arrière ;
· programmes de chargement ;
· test des premières pièces ;
· ajustement de la couronne ;
· et en corrigeant le retour élastique.
Le changement automatique d'outils, la programmation hors ligne et la mesure d'angle peuvent réduire considérablement ce problème.
· programme de chargement ;
· sélection de la configuration du porte-flanc ;
· Configuration automatique des outils ;
· définition de la séquence du manipulateur ;
· vérification des outils auxiliaires ;
· et confirmation partielle de faisabilité.
Comme la machine peut souvent configurer l'outillage automatiquement, le pliage de panneaux peut s'avérer particulièrement efficace dans les productions à changements fréquents.
C’est pourquoi les cintreuses de panneaux modernes ne doivent pas être décrites comme des machines destinées uniquement à la production de masse.
Salvagnini encourage explicitement la production par lots unitaires et en kits grâce à l'adaptation automatique de ses outils universels.
Une affirmation telle que :
« Les cintreuses de panneaux sont trois fois plus rapides. »
n'est pas techniquement valable sans pièce et processus définis.
Une cintreuse de panneaux permet de réduire considérablement le temps de production d'un panneau à plusieurs faces car elle élimine :
· rotation manuelle répétée ;
· repositionnement ;
· manutention physique ;
· et quelques modifications d'outillage.
Mais une simple équerre à un seul coude peut ne pas offrir le même avantage.
La mesure correcte est :
Durée totale du cycle de production des pièces finies
pas:
temps de course à un seul coude
Lors de la comparaison de machines, notez :
· temps de chargement ;
· temps de positionnement ;
· plier le temps ;
· temps de rotation ;
· temps de réarmement ;
· temps d'outillage/de préparation ;
· temps de déchargement ;
· et le temps de changement.
Ce n'est qu'à cette condition que la productivité pourra être comparée correctement.
Aucune des deux catégories de machines ne présente un avantage universel en matière de précision.
· épaisseur du matériau ;
· résistance à la traction;
· sens du grain ;
· retour élastique ;
· Ouverture en V ;
· état de l'outillage ;
· Synchronisation Y1/Y2 ;
· précision de la butée arrière ;
· couronnement;
· et correction d'angle.
Le système laser Easy-Form de LVD, par exemple, est conçu pour mesurer et compenser les variations de matériau lors du pliage.
· précision à blanc ;
· référencement initial ;
· positionnement du manipulateur ;
· serrage ;
· variation du matériau ;
· contrôle des lames ;
· compensation adaptative ;
· et la géométrie.
Salvagnini décrit des systèmes adaptatifs intégrés qui compensent les changements de conditions de matériaux et de production.
Donc:
La précision doit être comparée à l'aide de résultats FAT représentatifs et non de chiffres isolés figurant dans une brochure.
Le cintrage de panneaux peut être intéressant pour :
· portes en acier inoxydable ;
· panneaux peints ;
· housses d'appareils électroménagers;
· composants d'ascenseur ;
· panneaux de façade ;
· et d'autres parties sensibles à l'apparence.
TRUMPF décrit actuellement son procédé de pliage de panneaux comme étant adapté à un traitement à faible marquage ou sans marquage dans les applications prises en charge.
Cependant, il ne faut pas supposer qu'une machine soit totalement exempte de marques.
Les résultats en surface dépendent de :
· état du matériel;
· saleté;
· film protecteur ;
· état de l'outil ;
· pression de contact ;
· rayon de courbure ;
· et mouvement partiel.
Les presses plieuses peuvent également protéger les surfaces grâce à :
· outils revêtus;
· pliage du film ;
· rayons d'outils plus grands ;
· outillage poli ;
· et l'optimisation des processus.
L'opérateur peut avoir besoin de :
· soutenir la feuille;
· positionner la bride ;
· faire pivoter la pièce ;
· retourner la pièce ;
· changer l'outillage ;
· identifier la séquence de courbure ;
· et réagir au retour élastique.
Cela peut nécessiter des compétences importantes, notamment pour les pièces complexes.
La machine suppose davantage :
· positionnement;
· rotation;
· manutention;
· séquençage ;
· et un mouvement répétable.
La dépendance à l'opérateur est donc souvent moindre une fois le programme et la configuration de la machine validés.
Cependant, le travail ne disparaît pas.
Les compétences évoluent vers :
· programmation;
· analyse de faisabilité ;
· flux de matières ;
· maintenance automatisée ;
· et le génie des procédés.
Une erreur fréquente lors de la comparaison consiste à comparer :
presse plieuse manuelle
avec
Cintreuse de panneaux entièrement automatique.
Il ne s'agit pas d'une comparaison technologique équitable.
Les presses plieuses modernes peuvent également utiliser :
· changeurs d'outils automatiques ;
· chargement du robot ;
· Déchargement automatique ;
· mesure d'angle ;
· programmation hors ligne ;
· modifications de la pince ;
· et des cellules automatisées flexibles.
Le RBS 40 de LVD, par exemple, peut combiner plusieurs types de presses plieuses avec la manutention robotisée et la programmation hors ligne sans apprentissage robotisé côté machine.
La presse plieuse robotisée RBS 80 de LVD, plus grande, étend l'automatisation du pliage robotisé aux pièces plus grandes et aux profils plus longs.
TRUMPF propose également des cellules de presse plieuse entièrement automatisées ainsi que des systèmes de pliage de panneaux.
La comparaison correcte est donc :
Presse plieuse manuelle vs presse plieuse robotisée vs cintreuse de panneaux
pas simplement :
Manuelle ou automatique.
|
Facteur |
Presse plieuse manuelle |
Presse plieuse robotisée |
Cintreuse de panneaux |
|
manutention humaine |
Haut |
Faible |
Faible |
|
Flexibilité de l'outillage |
Très haut |
Très haut |
Plus axé sur la géométrie |
|
Rotation automatique |
No |
Oui |
Généralement intégré |
|
liberté d'outillage spéciale |
Excellent |
Excellent |
Plus limité |
|
Complexité de la programmation |
Modéré |
Plus haut |
Logiciel machine intégré |
|
Programmation hors ligne |
Disponible |
Important |
Commun |
|
flexibilité des lots |
Excellent |
C'est bien lorsque la programmation est efficace. |
Excellent sur les systèmes automatiques modernes |
|
Production à grand volume |
Opérateur limité |
Fort |
Solide pour les panneaux adaptés |
|
Réduction du travail |
Limité |
Haut |
Haut |
|
Capacité de plaques épaisses |
Fort |
Solide à l'intérieur de la charge utile du robot |
Plus limité |
|
Investissement initial en automatisation |
Faible à moyen |
Haut |
Haut |
|
Meilleure application |
Fabrication générale étendue |
Pièces reproductibles réalisables par robot |
Pièces multi-pliées orientées panneau |
Une presse plieuse robotisée peut combler une grande partie du déficit de main-d'œuvre tout en préservant la flexibilité d'outillage du pliage sur presse.
Mais la faisabilité robotique introduit des contraintes supplémentaires :
· charge utile du robot ;
· conception de la pince ;
· repositionnement ;
· partie s'affaisser;
· variante vierge ;
· dégagement en cas de collision ;
· et la programmation.
La stratégie d'automatisation appropriée doit donc commencer par la famille de pièces elle-même.
En termes de gamme de matériaux, la presse plieuse offre généralement un domaine d'application plus large.
Une presse plieuse peut être construite avec des dimensions bien supérieures :
· forcer;
· longueur de travail ;
· lumière du jour;
· accident vasculaire cérébral;
· profondeur de la gorge ;
· et capacité d'outillage.
La capacité de cintrage des panneaux varie beaucoup plus selon l'architecture.
Les données actuelles du fabricant l'illustrent clairement.
Les données publiées pour plusieurs modèles P4 comprennent :
· épaisseur minimale d'environ 0,5 mm ;
· acier jusqu'à environ 3,2 mm dans des conditions de résistance du matériau et d'angle de pliage définies ;
· acier inoxydable jusqu'à environ 2,5 mm dans certaines conditions ;
· aluminium jusqu'à environ 4 mm dans certaines conditions.
Les valeurs publiées comprennent :
· acier de 3,0 à 3,2 mm ;
· acier inoxydable de 2,0 à 2,2 mm ;
· aluminium de 4,0 mm ;
· épaisseur minimale 0,5 mm.
Les valeurs actuellement publiées par ZYCO pour sa série C varient selon les machines et comprennent :
· plaque froide de 1,5 mm ;
· acier inoxydable d'environ 0,8 à 1,5 mm selon le modèle ;
· aluminium d'environ 2 à 3 mm selon le modèle.
Ces différences mettent en évidence une règle d'achat importante :
N’achetez jamais une cintreuse de panneaux en vous basant uniquement sur une indication générique d’« épaisseur maximale ».
Demandez un tableau complet contenant :
· qualité du matériau ;
· résistance à la traction;
· épaisseur;
· angle de courbure ;
· longueur de courbure ;
· hauteur de courbure ;
· rayon intérieur ;
· et toute limitation relative aux courbes spéciales.
Il convient généralement d'évaluer en premier lieu une cintreuse de panneaux lorsque l'usine produit de nombreuses pièces telles que :
· panneaux d'armoires électriques ;
· portes d'armoires;
· panneaux d'ascenseur ;
· boîtiers d'appareils électroménagers;
· panneaux de CVC;
· plateaux;
· étagères;
· éléments de façade ;
· housses d'équipement;
· boîtes peu profondes et de profondeur moyenne ;
· et des pièces de tôle à bords multiples répétitives.
Le point commun n'est pas simplement la « minceur du papier ».
C'est:
Plusieurs coudes autour d'un panneau où le positionnement et la rotation automatiques des pièces éliminent une grande partie de la manutention manuelle.
Une étude de faisabilité utile devrait poser les questions suivantes :
· Combien de bords sont pliés ?
· À quelle fréquence la pièce est-elle tournée ?
· Des coudes positifs et négatifs sont-ils nécessaires ?
· Quelle est la bride la plus haute ?
· Y a-t-il un coude de retour ?
· La pièce peut-elle tourner à l'intérieur de la machine ?
· Le manipulateur possède-t-il une surface de préhension suffisante ?
· La forme vierge est-elle suffisamment régulière ?
· La surface est-elle sensible ?
· La pièce entière peut-elle être déchargée automatiquement ?
Une presse plieuse est souvent un meilleur point de départ pour :
· plaque épaisse ;
· matériaux à haute résistance ;
· supports structurels;
· profils longs ;
· composants courts et lourds ;
· blancs irréguliers;
· Travaux sur mesure à rayon de courbure ;
· petites pièces spéciales ;
· pièces nécessitant des poinçonnages inhabituels ;
· boîtes profondes complexes ;
· fabrication unique ;
· et la sous-traitance lorsque la géométrie future des pièces est imprévisible.
La raison n'est pas simplement une force plus élevée.
Il s'agit de la combinaison de :
force + liberté d'outillage + variété de pièces illimitée
C’est pourquoi les ateliers de fabrication générale conservent souvent une presse plieuse même après avoir ajouté des systèmes automatisés de pliage de panneaux.
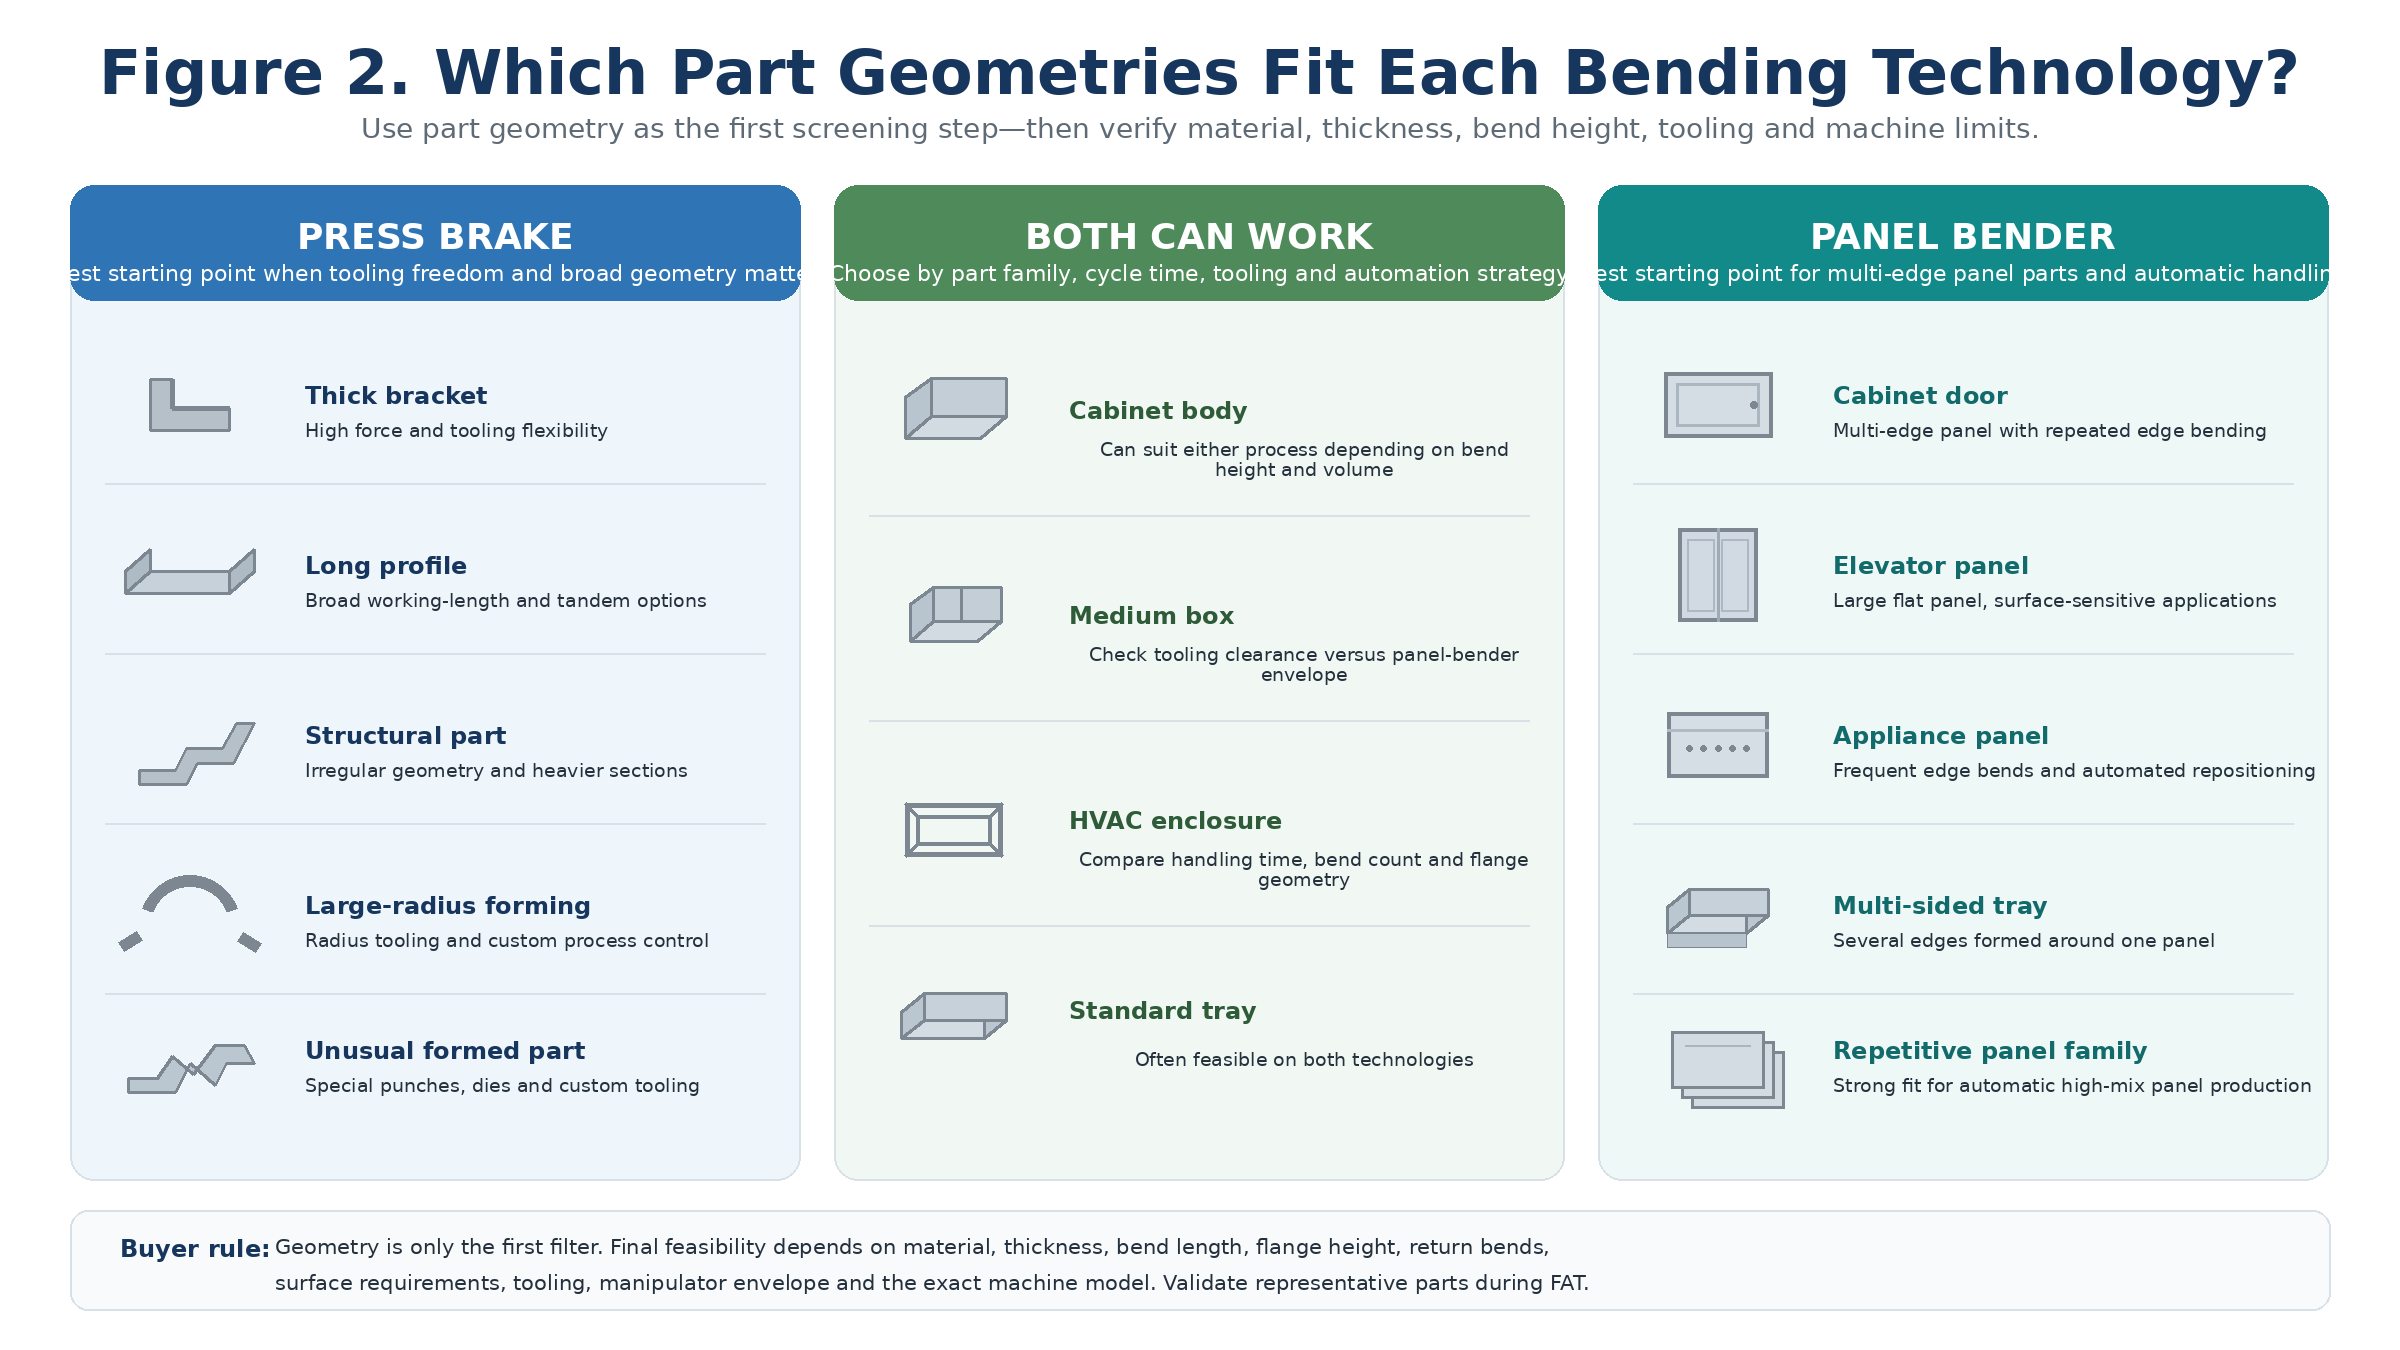
Figure 2. Géométries de pièces typiques qui constituent de meilleurs points de départ pour la presse plieuse, la cintreuse de panneaux ou les deux technologies.
Laissez votre adresse e-mail et vos exigences, notre équipe de vente professionnelle développera la solution la plus appropriée pour vous.


Droit d'auteur
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Tous droits réservés
.
 RÉSEAU PRIS EN CHARGE
 français
 English
 Deutsch
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية